
เครื่องตัดไฮดรอลิกอัตโนมัติ: ประเภท ข้อมูลจำเพาะ และคู่มือการเลือก
การเปลี่ยนแปลงดังกล่าวมีความสำคัญมากที่สุดเมื่อการตัดเฉือนอยู่ที่ด้านหน้าสายการผลิต ในการผลิตเครื่องจักร งานโลหะวิทยา ร้านค้าโลหะแผ่นการบิน และแผนกขึ้นรูปอุตสาหกรรมเบา คำถามเชิงปฏิบัติสำหรับผู้ซื้อส่วนใหญ่ไม่ใช่ว่าระบบอัตโนมัติช่วยได้หรือไม่ มันคือโครงร่างเครื่องจักร ชุดข้อมูลจำเพาะ และแพ็คเกจควบคุมที่เหมาะกับวัสดุที่ตัดจริง
แรงเฉือนไฮดรอลิกอัตโนมัติทำงานอย่างไร
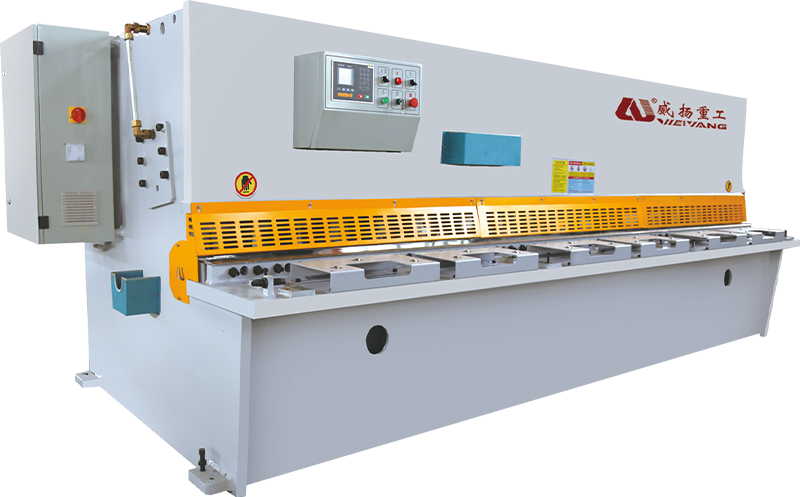
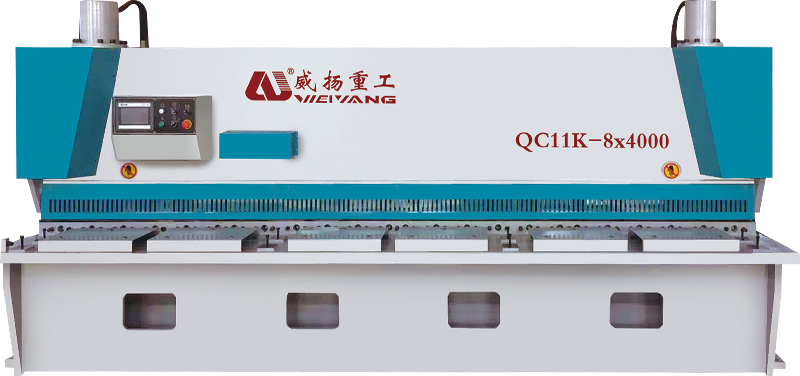
หลักการทำงานตรงไปตรงมา กระบอกไฮดรอลิกขับเคลื่อนคานด้านบนลง และใบมีดที่ติดตั้งอยู่บนคานนั้นจะตัดผ่านใบมีดด้านล่างที่ตายตัว ทำให้เกิดการแยกที่สะอาดตามแนวการตัด แรงตัดมาจากแรงดันน้ำมันมากกว่าโมเมนตัมของมู่เล่ ซึ่งเป็นเหตุผลว่าทำไมแรงเฉือนแบบไฮดรอลิกจึงยังคงควบคุมได้แม้จะอยู่ใกล้จุดต่ำสุดของจังหวะ
ส่วนอัตโนมัติเป็นเรื่องเกี่ยวกับการควบคุม ตัวควบคุม CNC วางตำแหน่งเกจด้านหลัง สโตรกลำแสง และปรับระยะห่างของใบมีดและมุมคายจากโปรแกรมที่เก็บไว้ สำหรับการตัดแบบแมนนวล แต่ละงานจะเป็นงานการตั้งค่าที่แยกจากกัน บนเครื่องจักรอัตโนมัติ ผู้ปฏิบัติงานเลือกโปรแกรมและเครื่องจะเตรียมการเอง ระบบไฮดรอลิกสมควรได้รับความสนใจมากพอๆ กับใบมีด เนื่องจาก พฤติกรรมทางเทคนิคของระบบไฮดรอลิกในเครื่องตัดซีเอ็นซี ส่งผลโดยตรงต่อความเร็วรอบ คุณภาพการตัด และความน่าเชื่อถือในระยะยาว
กิโยตินหรือสวิงบีม: เลือกเค้าโครงก่อน
กรรไกรไฮดรอลิกอัตโนมัติถูกสร้างขึ้นโดยมีรูปแบบทางกลหลักสองแบบ และไม่สามารถใช้แทนกันได้ แต่ละเลย์เอาต์เหมาะสมกับโปรไฟล์การผลิตที่แตกต่างกัน
- กรรไกรกิโยติน (ประตู) เลื่อนใบมีดด้านบนลงมาตรงๆ ขนานกับใบมีดด้านล่าง โครงแข็งทนทานต่อการโก่งตัว ทางเดินของใบมีดตั้งฉาก และเครื่องรักษาความแม่นยำของคมตัดบนแผ่นหนาได้ดีกว่า เลือกเค้าโครงนี้เมื่อวัสดุทั่วไปของคุณมีขนาดเกิน 10 มม. หรือเมื่อต้องใช้ขอบตัดตรงสี่เหลี่ยมจัตุรัสอย่างหนัก
- กรรไกรตัดคานสวิง หมุนใบมีดด้านบนไปรอบๆ เดือย ซึ่งจะช่วยลดแรงตัดที่ต้องการและทำให้เฟรมง่ายขึ้น มีน้ำหนักเบากว่าและกะทัดรัดกว่า และทำงานได้ดีมากตั้งแต่เหล็กเหนียวหนา 0.5 มม. จนถึงประมาณ 8–10 มม. ซึ่งเป็นช่วงการตัดเฉือนที่พบมากที่สุดในการผลิตทั่วไป
หลักปฏิบัติที่เป็นประโยชน์: หากงานส่วนใหญ่ของคุณมีขนาดไม่เกิน 8 มม. เครื่องคานแบบสวิงมักจะให้ความสมดุลระหว่างราคา ความเร็ว และขนาดพื้นที่ปฏิบัติงานได้ดีที่สุด หากคุณตัดตั้งแต่ 10 มม. ขึ้นไปเป็นประจำ การออกแบบประตูที่แข็งแรงขึ้นจะช่วยลดต้นทุนเงินทุนให้สูงขึ้นได้
ข้อมูลจำเพาะหกประการที่กำหนดประสิทธิภาพของเครื่องจักร
โบรชัวร์แสดงตัวเลขจำนวนมาก หกข้อบอกคุณว่าแรงเฉือนเหมาะกับงานที่คุณตัดจริงหรือไม่
| ข้อมูลจำเพาะ | ช่วงทั่วไป | ผลกระทบต่อการผลิต |
|---|---|---|
| ความหนาในการตัดสูงสุด | 4–25 มม. (เหล็กเหนียว) | กำหนดขนาดเฟรม กำลังของปั๊ม และช่วงช่องว่างของใบมีด |
| ความยาวตัด | 2,500–6,000 มม | กำหนดแผ่นงานที่ใหญ่ที่สุดที่คุณสามารถดำเนินการได้ในรอบเดียว |
| จังหวะย้อนกลับและความแม่นยำ | 500–800 มม. ±0.05–0.1 มม | ควบคุมความสามารถในการทำซ้ำของมิติระหว่างแบตช์ |
| มุมคราด | 0.5°–2.5° | คราดล่างลดการบิดเบี้ยวของชิ้นส่วน คราดที่สูงขึ้นจะตัดแผ่นที่หนาขึ้น |
| การปรับระยะใบมีด | CNC อัตโนมัติ (ประมาณ 5–10% ของความหนาของแผ่น) | ปรับปรุงคุณภาพคมตัดและยืดอายุการใช้งานของใบมีด |
| ความเร็วในการตัด | 6-18 จังหวะต่อนาที | กำหนดความเร็วของการตัดสายการผลิตเป็นชุด |
ความสัมพันธ์มีความสำคัญมากกว่าตัวเลข ความหนาของการตัดขับเคลื่อนต้นทุนเฟรมและระบบไฮดรอลิกส์ มุมคายและระยะห่างของใบมีดคือการตั้งค่าสองแบบที่ทำให้การตัดโดยเฉลี่ยกลายเป็นการตัดที่สะอาด ความแม่นยำของ Back-gauge จะตัดสินว่าชิ้นส่วนที่เสร็จแล้วจะหลุดออกจากกันในชุดที่ยาวหรือไม่ เครื่องจักรที่ทำคะแนนได้ดีในสามคู่นี้ — ความแข็งแกร่ง รูปทรง และการวางตำแหน่ง — คือเครื่องที่จะยังคงอยู่บนพื้นในอีกสิบห้าปี
สิ่งที่ผู้ซื้อที่มีประสบการณ์ตรวจสอบก่อนลงนาม
เครื่องจักรอาจดูน่าเชื่อถือเมื่ออยู่ในโชว์รูมแต่ยังคงทำให้ผิดหวังหลังจากการทำงานสองกะเป็นเวลาหกสัปดาห์ ผู้ซื้อที่มีประสบการณ์มองข้ามสีและตรวจสอบสี่ส่วน
- ความแข็งแกร่งของเฟรม เฟรมจะเบนกลับเมื่อใบมีดออกแรงตามความยาวของการตัด โครงเชื่อมที่มีแผ่นด้านข้างหนาและการบรรเทาความเครียดที่เหมาะสมช่วยให้การโก่งตัวต่ำเพียงพอที่ใบมีดจะขนานกับเตียง กรอบน้ำหนักเบาแสดงว่ามีความขนานกันไม่ดีและใบมีดสึกหรอก่อนเวลาอันควร
- ส่วนประกอบไฮดรอลิกและการทำความเย็น ปั๊ม วาล์ว และซีลกระบอกสูบเป็นตัวกำหนดการทำงานของเครื่องจักร สำหรับการทำงานต่อเนื่อง การระบายความร้อนด้วยน้ำมันไฮดรอลิกไม่ใช่ทางเลือก น้ำมันร้อนเปลี่ยนพฤติกรรมการตัดและเร่งการสึกหรอของซีล
- คอนโทรลเลอร์ CNC และการเขียนโปรแกรม การควบคุมควรจัดเก็บโปรแกรมวัสดุและทำให้ง่ายต่อการเรียกใช้ การทดสอบภาคปฏิบัติ: ผู้ปฏิบัติงานสามารถตั้งค่าชุดใหม่โดยไม่ต้องเปิดคู่มือได้หรือไม่
- วัสดุใบมีดและกลไกช่องว่างใบมีด คุณภาพของเหล็กใบมีดจะแสดงขึ้นตามช่วงการเจียร การปรับช่องว่างใบมีด CNC ช่วยให้ระยะหลบอยู่ที่เปอร์เซ็นต์ที่ถูกต้องของความหนาของแผ่น ซึ่งเป็นผลโดยตรงต่อการเกิดครีบและคุณภาพของคมตัด
การวางตำแหน่ง การปรับ และการยืนยันจะใช้เวลาไม่กี่นาทีระหว่างการตัด สำหรับการตัดเฉือนแบบไฮดรอลิกอัตโนมัตินั้นใช้เวลาไม่กี่วินาที และนั่นคือที่มาของประสิทธิภาพการผลิตที่เพิ่มขึ้น
ความปลอดภัยและการสนับสนุนทำให้รายการสมบูรณ์ อุปกรณ์รักษาความปลอดภัยตามมาตรฐาน CE ม่านปรับแสง ระบบหยุดฉุกเฉิน และการทดสอบการใช้งานโดยช่างเทคนิคที่ผ่านการฝึกอบรมไม่ใช่อุปกรณ์เสริม เครื่องตัดจะสร้างแรงมากพอที่จะตัดผ่านเหล็กหนาได้ภายในเวลาไม่ถึงวินาที สมควรได้รับความเคารพในวันติดตั้งเช่นเดียวกับในขั้นตอนการผลิต
การตัดเฉือนแบบอัตโนมัติให้ผลตอบแทนเร็วที่สุด
การคืนทุนทำได้เร็วที่สุดในร้านค้าที่ตัดตระกูลวัสดุเดียวกันเป็นชุดซ้ำๆ ใน การผลิตเครื่องจักร ตัวอย่างเช่น แรงเฉือนจะป้อนช่องว่างเข้าไปในสถานีดัด เชื่อม และตกแต่งขั้นสุดท้าย เมื่อช่องว่างไม่ถูกต้อง ทุกสถานีดาวน์สตรีมจะต้องจ่ายค่าผิดพลาด การวางตำแหน่งอัตโนมัติจะลบแหล่งที่มาของข้อผิดพลาดที่พบบ่อยที่สุด นั่นคือการตั้งค่าด้วยตนเองระหว่างชุดงาน
ตรรกะเดียวกันนี้ใช้กับโรงงานโลหะวิทยาและแผนกโลหะแผ่นการบิน ซึ่งข้อกำหนดด้านคุณภาพขอบและความสม่ำเสมอของมิติเป็นข้อกำหนดที่ชัดเจน ในอุตสาหกรรมเบา เช่น ชั้นวาง แผง หรือตู้ ประโยชน์จะแสดงเป็นเอาต์พุตต่อกะ
หากการวางตำแหน่งอัตโนมัติช่วยประหยัดเวลาได้ 15 ถึง 20 วินาทีต่อการตัด การตัดบรรทัด 200 ช่องต่อวันจะช่วยกู้คืนเวลาของผู้ปฏิบัติงานได้มากกว่าหนึ่งชั่วโมง เมื่อมีกะทำงานสองกะ นั่นคือความสามารถที่เพิ่มขึ้นทุกวัน
การประหยัดวัสดุก็ปรากฏขึ้นเช่นกัน การตั้งค่าช่องว่างใบมีดอย่างถูกต้องสำหรับความหนาของวัสดุจะทำให้ขอบไร้เสี้ยน ซึ่งหมายความว่ามีรอบการเจียรน้อยลง ชิ้นส่วนที่เป็นเศษน้อยลง และใบมีดคงความคมได้นานขึ้น การประหยัดเหล่านี้น้อยกว่าการประหยัดแรงงาน แต่จะสะสมในทุกการตัดที่เครื่องจักรทำ
รักษาความแม่นยำของแรงเฉือนอัตโนมัติในระยะยาว
เครื่องตัดไฮดรอลิกอัตโนมัติไม่ใช่เครื่องจักรที่ไม่ต้องบำรุงรักษา เป็นเครื่องจักรที่กำหนดเวลาการบำรุงรักษาได้ง่ายกว่า นิสัยสามประการช่วยปกป้องการลงทุน
- ตรวจสอบช่องว่างของใบมีดทุกครั้งที่คุณเปลี่ยนความหนาของวัสดุ ระยะห่างที่ถูกต้องคือประมาณ 5 ถึง 10 เปอร์เซ็นต์ของความหนาของแผ่น; ช่องว่างที่ใหญ่เกินไปทำให้เกิดขอบม้วนและมีครีบหนัก
- รักษาน้ำมันไฮดรอลิกให้อยู่ในระดับ อุณหภูมิ และความสะอาดที่เหมาะสม น้ำมันที่ปนเปื้อนเป็นสาเหตุที่พบบ่อยที่สุดของการเคลื่อนที่ของลำแสงที่เชื่องช้าและแรงตัดที่ไม่สม่ำเสมอ
- ปรับเทียบเกจวัดด้านหลังเป็นระยะๆ แม้แต่การเคลื่อนตัวเพียงเล็กน้อยก็เปลี่ยนข้อกำหนด ±0.1 มม. ให้เป็นเครื่องกำเนิดการทำงานซ้ำ
ใบมีดฉีกขาดแทนที่จะตัด ขอบม้วน และระดับเสียงก็เพิ่มขึ้น หากไม่แก้ไข ใบมีดจะพัฒนาไมโครชิปและกลไกช่องว่างสึกหรอไม่สม่ำเสมอ
และกฎข้อหนึ่งไม่เคยเปลี่ยนแปลง: วางมือให้ห่างจากบริเวณการตัด ผู้ปฏิบัติงานไม่ได้เป็นส่วนหนึ่งของวงจรเครื่องจักร — นั่นคือจุดรวมของระบบอัตโนมัติ
แม้แต่แรงเฉือนไฮดรอลิกขนาดเล็กก็สร้างแรงตัดได้หลายสิบตัน ม่านแสง ระบบควบคุมด้วยสองมือ และการ์ดกลไกได้รับการติดตั้งด้วยเหตุผลเดียว นั่นคือสิ่งเดียวที่เร็วกว่าลำแสง
ตัดสินใจให้เหมาะกับพื้นของคุณ
เครื่องตัดไฮดรอลิกอัตโนมัติจะเข้ามาแทนที่เมื่อปริมาณงาน ความสามารถในการทำซ้ำ และความเป็นอิสระของผู้ปฏิบัติงานมีความสำคัญมากกว่าราคาซื้อที่ต่ำที่สุดที่เป็นไปได้ เริ่มต้นด้วยโครงร่าง — คานสวิงสำหรับแผ่นขนาดกลาง เฉือนประตูสำหรับแผ่นที่หนักกว่า ตรวจสอบข้อกำหนดทั้ง 6 ข้อกับกลุ่มวัสดุที่คุณดำเนินการจริง ตรวจสอบเฟรม ระบบไฮดรอลิก ตัวควบคุม และกลไกใบมีดด้วยความระมัดระวังแบบเดียวกับที่คุณให้เบรกกดหรือเครื่องตัดเลเซอร์ และถือว่าความปลอดภัยเป็นส่วนหนึ่งของการออกแบบเครื่องจักร ไม่ใช่ส่วนเสริมด้านต้นทุน
หากร้านค้าของคุณลดจำนวนชิ้นงานที่ว่างลงมากกว่าสองสามโหลต่อวันและทำซ้ำกลุ่มชิ้นส่วนเดียวกัน ระบบอัตโนมัติก็ไม่ใช่เรื่องฟุ่มเฟือย เลือกเครื่องจักรที่มีความทนทานต่อทั้งชุด — ส่วนต่างของต้นทุนเครื่องจักรมักจะได้รับการชำระคืนตามอายุการใช้งานของใบมีดและชิ้นส่วนที่เสียหายภายในปีแรก
สินค้าที่เกี่ยวข้อง
-
 +86-13813747229
-
 [email protected]
-
 เลขที่ 22 Haifang Avenue เมืองเฉิงตง เมืองไห่อัน มณฑลเจียงซู ประเทศจีน
ลิขสิทธิ์ © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. สงวนลิขสิทธิ์.
